
Furação de flange: como marcar os furos passo a passo
Furação de flange: a conta do círculo de furação, a corda entre furos vizinhos, as coordenadas de cada furo e a tabela da classe 150.
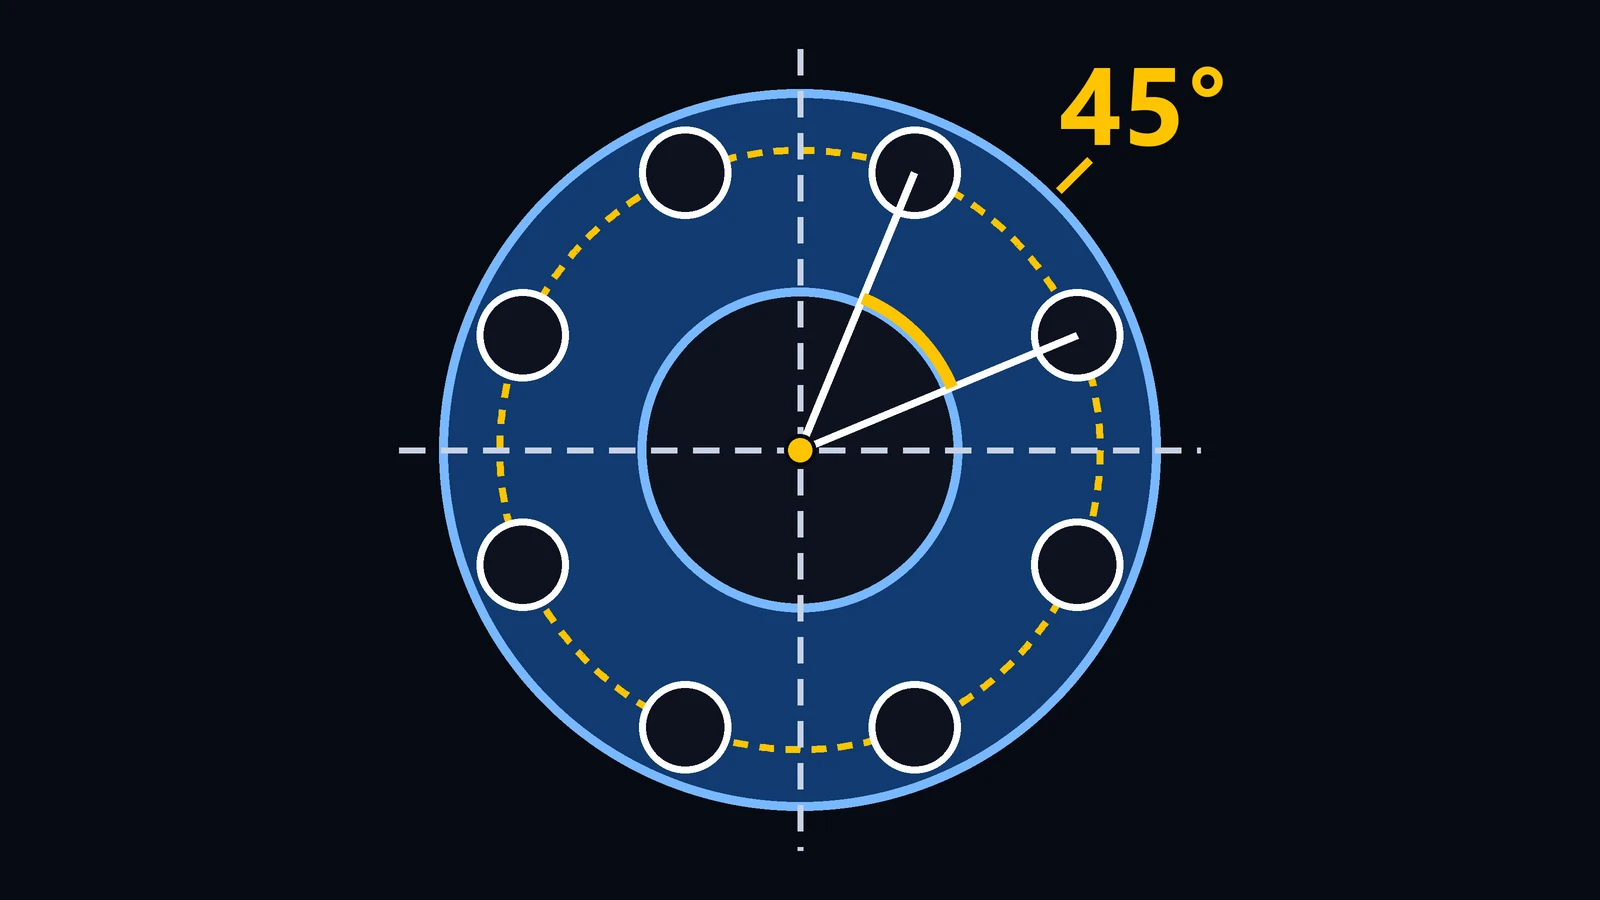
A furação de flange é uma das marcações mais comuns na caldeiraria e na montagem de tubulação: furos de parafuso igualmente espaçados num círculo, que têm de coincidir com os do flange vizinho. Quando o flange é feito na oficina, ou quando os furos precisam ser marcados a partir de um desenho, é a conta do círculo de furação que garante que os parafusos entrem.
Neste artigo vamos trabalhar com o caso do flange redondo de tubulação:
N furos de parafuso (no exemplo, 8) igualmente espaçados num círculo de furação de diâmetro D, o círculo que passa pelos centros dos furos;
N múltiplo de 4, como nos flanges da ASME B16.5 (4, 8, 12, 16...);
nenhum furo sobre as linhas de centro, vertical e horizontal: os furos ficam um de cada lado delas;
medidas em milímetros, com compasso, régua e punção.
O que é o círculo de furação e o que a norma pede
O círculo de furação é o círculo que passa pelo centro de cada furo, e não pela borda dos furos nem pela borda do flange. O diâmetro dele (D), o número de furos (N) e o diâmetro de cada furo vêm da tabela do flange; nos catálogos, o círculo costuma aparecer com a letra C ou K, ao lado de “nº de furos”.
Para os flanges da ASME B16.5, a regra dos furos pede três coisas: número de furos múltiplo de quatro, furos igualmente espaçados e furos em pares que ficam um de cada lado das linhas de centro. Com N múltiplo de 4, a furação é igual nas quatro posições em que o flange pode ser girado de 90°.
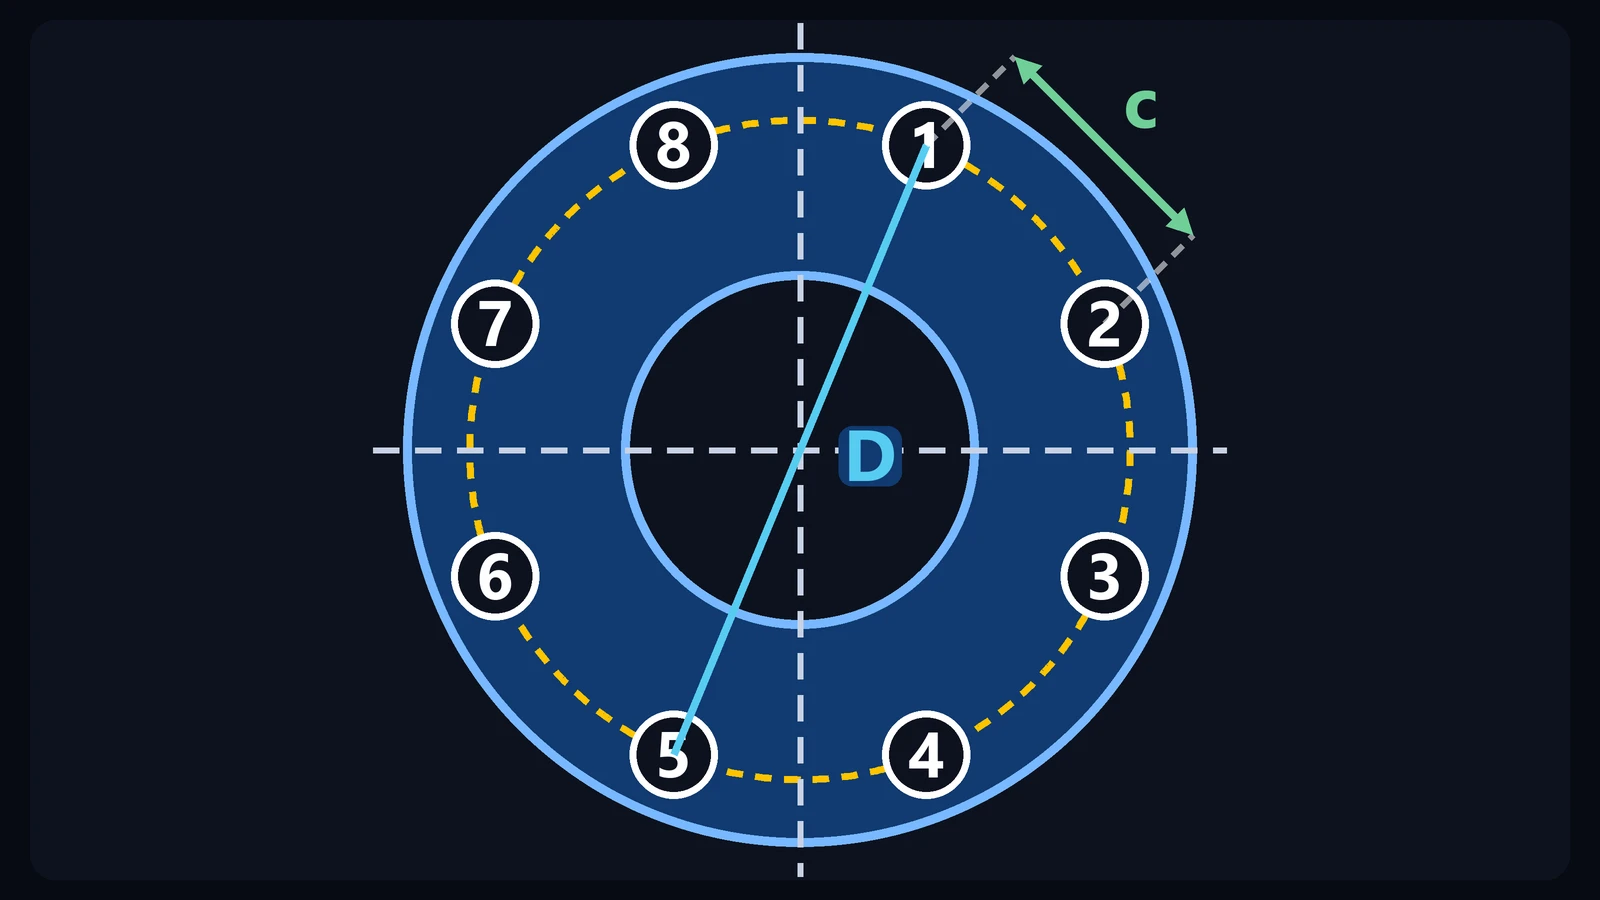
Figura 1: O flange do exemplo, com 8 furos numerados de 1 a 8. O círculo de furação (amarelo, tracejado) tem diâmetro D, a linha azul, medido entre os centros de dois furos opostos (1 e 5); c é a corda entre dois furos vizinhos (1 e 2). Os furos estão ampliados no desenho.
A conta da furação de flange: ângulo, corda e posição dos furos
Os N furos dividem o círculo em N partes iguais. O ângulo entre dois furos vizinhos, o passo angular, é 360° ÷ N.
Para marcar com compasso, interessa a corda: a distância em linha reta entre os centros de dois furos vizinhos. Ela é c = D × sen(180° ÷ N), porque a corda e os dois raios formam um triângulo isósceles, e a metade desse triângulo é um triângulo retângulo, com ângulo de 180° ÷ N no centro.
Como nenhum furo cai sobre a linha de centro, o primeiro furo fica a meio passo angular, 180° ÷ N, da linha vertical. Assim os dois furos de cima ficam simétricos em relação a ela, e a distância entre eles é a própria corda c.
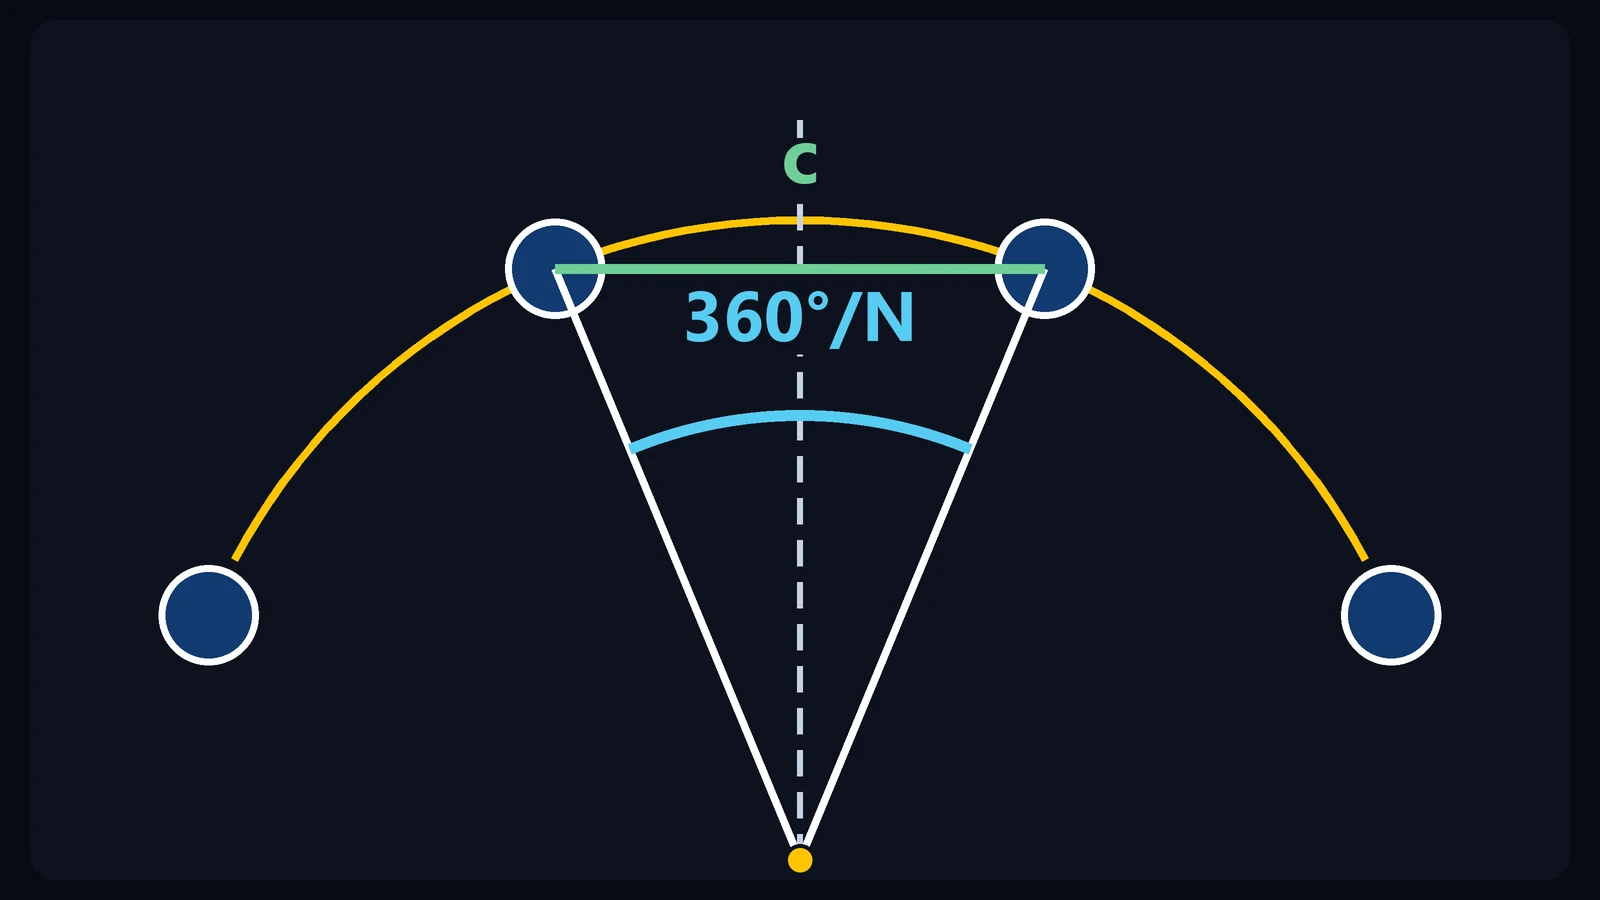
Figura 2: O trecho de cima do flange: os dois furos vizinhos da linha de centro vertical (tracejada) ficam um de cada lado dela, simétricos, e distam c entre si. O ângulo entre eles, visto do centro, é 360° ÷ N, com N igual ao número de furos. Os furos estão ampliados no desenho.
Exemplo: flange NPS 4, classe 150 (ASME B16.5)
Dados da tabela: círculo de furação D = 190,5 mm e N = 8 furos de 19 mm.
passo angular: 360 ÷ 8 = 45°; o primeiro furo fica a 22,5° da linha vertical;
fator: sen 22,5° = 0,38268;
corda: 190,5 × 0,38268 = 72,90 mm entre furos vizinhos;
raio: 190,5 ÷ 2 = 95,25 mm;
material entre dois furos vizinhos: 72,90 − 19 = 53,90 mm.
Leve o TraceClub no bolso
Traçados, cálculos e manuais técnicos de caldeiraria na palma da mão — rápido, preciso e sempre com você na oficina ou no campo.
- Disponível para iOS e Android
- Funciona offline
- PT · EN · ES
Coordenadas de cada furo
Para furar por coordenadas (corte a plasma CNC, furadeira CNC) ou para conferir a marcação, calcule a posição de cada furo a partir do centro do flange. Com o ângulo θ medido da linha vertical, no sentido horário, x = R × sen θ (para a direita) e y = R × cos θ (para cima). No exemplo, R = 95,25 mm:
Furo | θ (graus) | x (mm) | y (mm) |
|---|---|---|---|
1 | 22,5 | +36,45 | +88,00 |
2 | 67,5 | +88,00 | +36,45 |
3 | 112,5 | +88,00 | −36,45 |
4 | 157,5 | +36,45 | −88,00 |
5 | 202,5 | −36,45 | −88,00 |
6 | 247,5 | −88,00 | −36,45 |
7 | 292,5 | −88,00 | +36,45 |
8 | 337,5 | −36,45 | +88,00 |
Confira: os furos 1 e 8 ficam a 36,45 mm de cada lado da linha vertical, e 2 × 36,45 = 72,90 mm é a corda. A tabela é simétrica nas duas linhas de centro, e todo furo está a 95,25 mm do centro.
Tabela do fator de corda
Corda = D × fator, e o fator depende só de N. Para D = 190,5 mm:
N (furos) | Passo angular (graus) | Fator sen(180° ÷ N) | Corda (mm) |
|---|---|---|---|
4 | 90 | 0,70711 | 134,70 |
8 | 45 | 0,38268 | 72,90 |
12 | 30 | 0,25882 | 49,31 |
16 | 22,5 | 0,19509 | 37,16 |
20 | 18 | 0,15643 | 29,80 |
Furação de flange classe 150: círculo de furação e corda
Círculo de furação, número de furos e diâmetro dos furos da classe 150, como aparecem em tabelas de fabricantes de flanges, e a corda calculada com a fórmula acima:
NPS | Círculo de furação D (mm) | N | Furo (mm) | Corda c (mm) |
|---|---|---|---|---|
2" | 120,7 | 4 | 19 | 85,35 |
4" | 190,5 | 8 | 19 | 72,90 |
6" | 241,3 | 8 | 22 | 92,34 |
8" | 298,5 | 8 | 22 | 114,23 |
10" | 362,0 | 12 | 25,4 | 93,69 |
12" | 431,8 | 12 | 25,4 | 111,76 |
Confirme os valores do seu flange na tabela do projeto ou da norma: o círculo de furação muda com a classe de pressão e com a norma (ASME B16.5, EN 1092-1).
Passo a passo: como marcar a furação de um flange
Confirme na tabela do flange o círculo de furação D, o número de furos N e o diâmetro dos furos.
Calcule o fator sen(180° ÷ N) com 5 casas decimais e a corda c = D × fator.
Trace as duas linhas de centro, perpendiculares, e marque o centro do flange.
Com o compasso aberto no raio R = D ÷ 2, trace o círculo de furação.
Trace duas paralelas à linha vertical, uma de cada lado, a c ÷ 2 de distância dela. Elas cortam o círculo nos dois furos de cima (os furos 8 e 1 da Figura 1) e, espelhados, nos dois de baixo.
Abra o compasso na corda c e, a partir do furo 1, marque os demais furos ao longo do círculo.
Feche a conta: do furo 1 ao furo 8 são 7 aberturas, e a última tem de cair sobre o furo 8. Se sobrar ou faltar, corrija a abertura aos poucos e refaça a marcação; não reparta a diferença no olho.
Confira os furos opostos: com N par, a distância entre dois furos opostos é igual a D.
Marque cada centro com o punção e só então fure. A ASME B16.5-2003 admite ±0,8 mm entre os centros de furos vizinhos e ±1,5 mm no diâmetro do círculo de furação.
Erros comuns na furação de flange
1. Furo sobre a linha de centro
Acontece quando se marca sem a conta. Com 8 furos, o primeiro cai sobre a linha de centro vertical, a 95,25 mm do centro, e a furação deixa de ser a dos flanges de fábrica, que têm os furos a 22,5° da linha de centro.
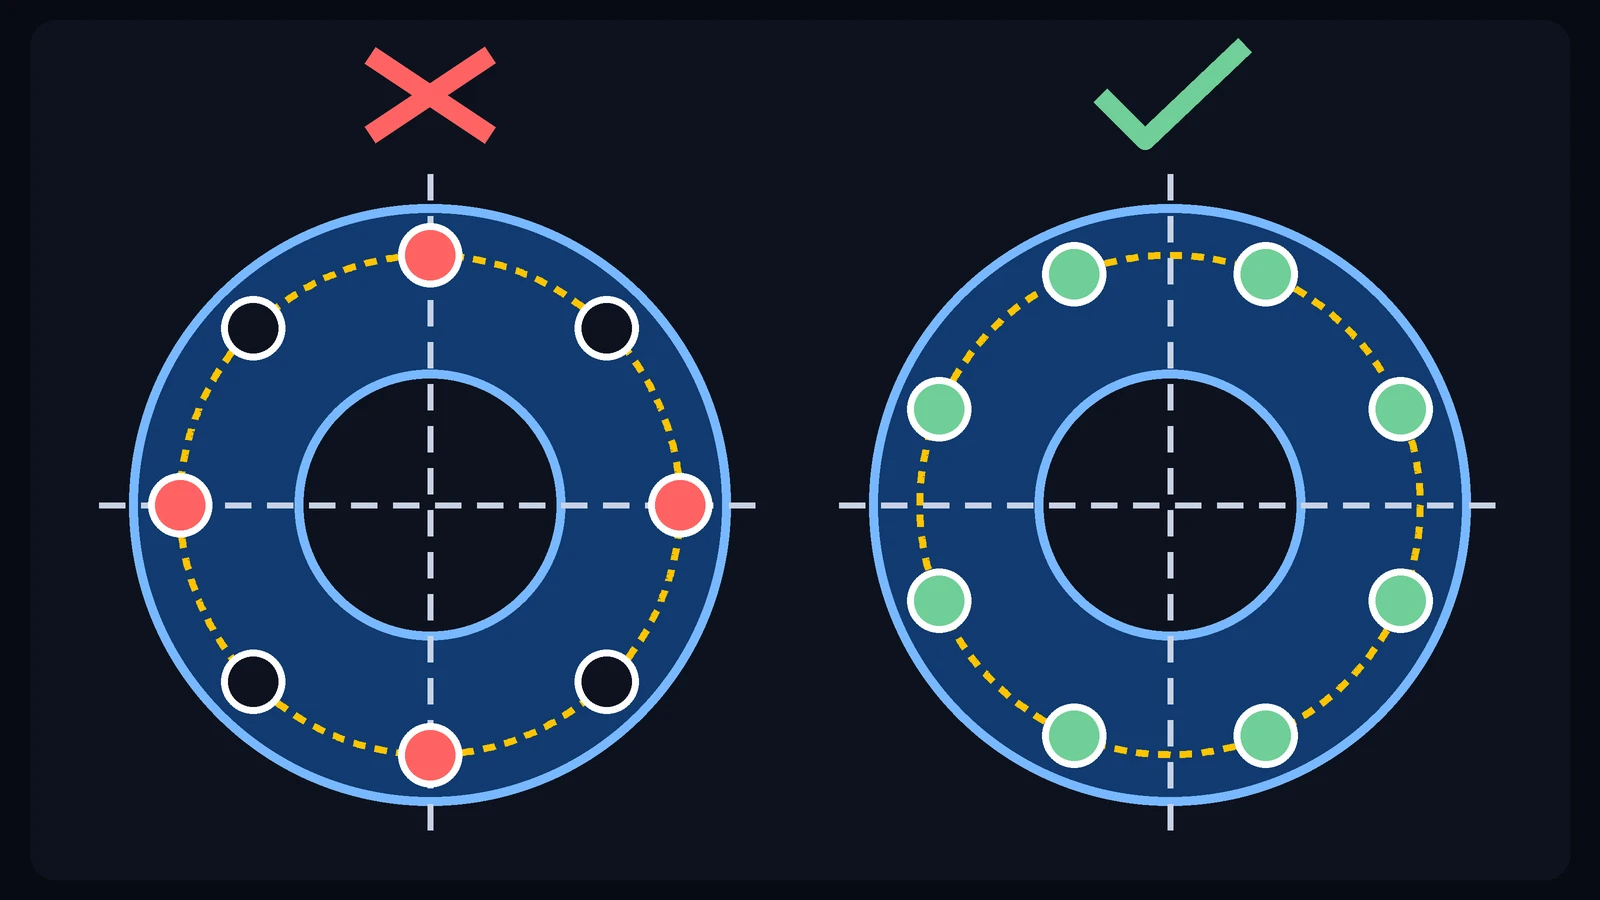
Figura 3: À esquerda, 8 furos com quatro deles sobre as linhas de centro, dois na vertical e dois na horizontal (em vermelho): errado. À direita, o primeiro furo a 22,5° da linha vertical e nenhum furo sobre as linhas de centro (em verde, todos os furos): certo. Os furos estão ampliados.
2. Usar o diâmetro externo no lugar do círculo de furação
O diâmetro externo do flange NPS 4 da tabela é 228,6 mm. Na fórmula, a corda sairia 228,6 × 0,38268 = 87,48 mm, em vez de 72,90 mm: 87,48 − 72,90 = 14,58 mm a mais entre furos.
3. Marcar o arco no lugar da corda
O arco entre dois centros mede 74,81 mm (3,1416 × 190,5 ÷ 8), maior que a corda. 74,81 − 72,90 = 1,91 mm a mais por abertura do compasso.
4. Trocar 180° por 360° na fórmula
Com sen(360° ÷ 8) = sen 45° = 0,70711, a corda sairia 190,5 × 0,70711 = 134,70 mm, que é a corda de um flange de 4 furos.
5. Deixar o erro do compasso se acumular
Um erro de 0,3 mm na abertura soma 7 × 0,3 = 2,1 mm de corda a mais até o furo 8 e, na prática, o furo 8 erra cerca de 2,3 mm de posição. Por isso o último passo tem de cair sobre o furo 8 antes de furar.
Perguntas frequentes sobre furação de flange
Quantos furos tem um flange?
Depende do tamanho e da classe. Na classe 150, o NPS 2 tem 4 furos, do NPS 4 ao NPS 8 são 8 furos e os NPS 10 e 12 têm 12. A ASME B16.5 pede número de furos múltiplo de quatro.
Como calcular a corda de um flange com 6 furos?
Com N = 6, sen 30° = 0,5 e a corda é igual ao raio: 190,5 × 0,5 = 95,25 mm. Seis furos não seguem a regra da ASME B16.5 (múltiplo de quatro), mas aparecem em flanges e tampas de projeto próprio; nesse caso, a posição em relação às linhas de centro é a do desenho.
E num flange de 12 furos?
No NPS 10 da classe 150, D = 362 mm e N = 12: o passo angular é 30°, o primeiro furo fica a 15° da linha vertical e a corda é 362 × 0,25882 = 93,69 mm.
A conta vale para a norma EN 1092-1?
O método é o mesmo; mudam só os valores da tabela. No PN 16, DN 100, o círculo de furação é 180 mm, com 8 furos de 18 mm: a corda é 180 × 0,38268 = 68,88 mm. Confira no desenho a posição do primeiro furo.
Como calcular o material entre dois furos?
É a corda menos o diâmetro do furo: 72,90 − 19 = 53,90 mm no exemplo. Se o resultado der negativo, os furos se sobrepõem. Para o peso do flange ou da chapa furada, veja Como calcular peso de chapa de aço e de tubo (com tabelas).
Veja também
Resumo
Furação de flange: passo angular de 360° ÷ N, corda c = D × sen(180° ÷ N), primeiro furo a 180° ÷ N da linha de centro e furos opostos a uma distância D.
Importante
Os valores de tabela deste artigo são de flanges ASME B16.5 classe 150 e de exemplos de catálogos de fabricantes. Confira sempre o círculo de furação, o número e o diâmetro dos furos na tabela ou no desenho do seu projeto antes de marcar. Prenda a peça e use os equipamentos de proteção individual (EPI) ao furar e cortar. O artigo não substitui a norma nem o procedimento de montagem do seu local de trabalho.
Leve o TraceClub no bolso
Traçados, cálculos e manuais técnicos de caldeiraria na palma da mão — rápido, preciso e sempre com você na oficina ou no campo.
- Disponível para iOS e Android
- Funciona offline
- PT · EN · ES