
Desplazamiento de tubería a 45°: cómo calcular el corte
Desplazamiento de tubería a 45°: el factor 1,41421, el avance del codo, el corte del tubo inclinado, el desplazamiento combinado y una tabla de consulta.
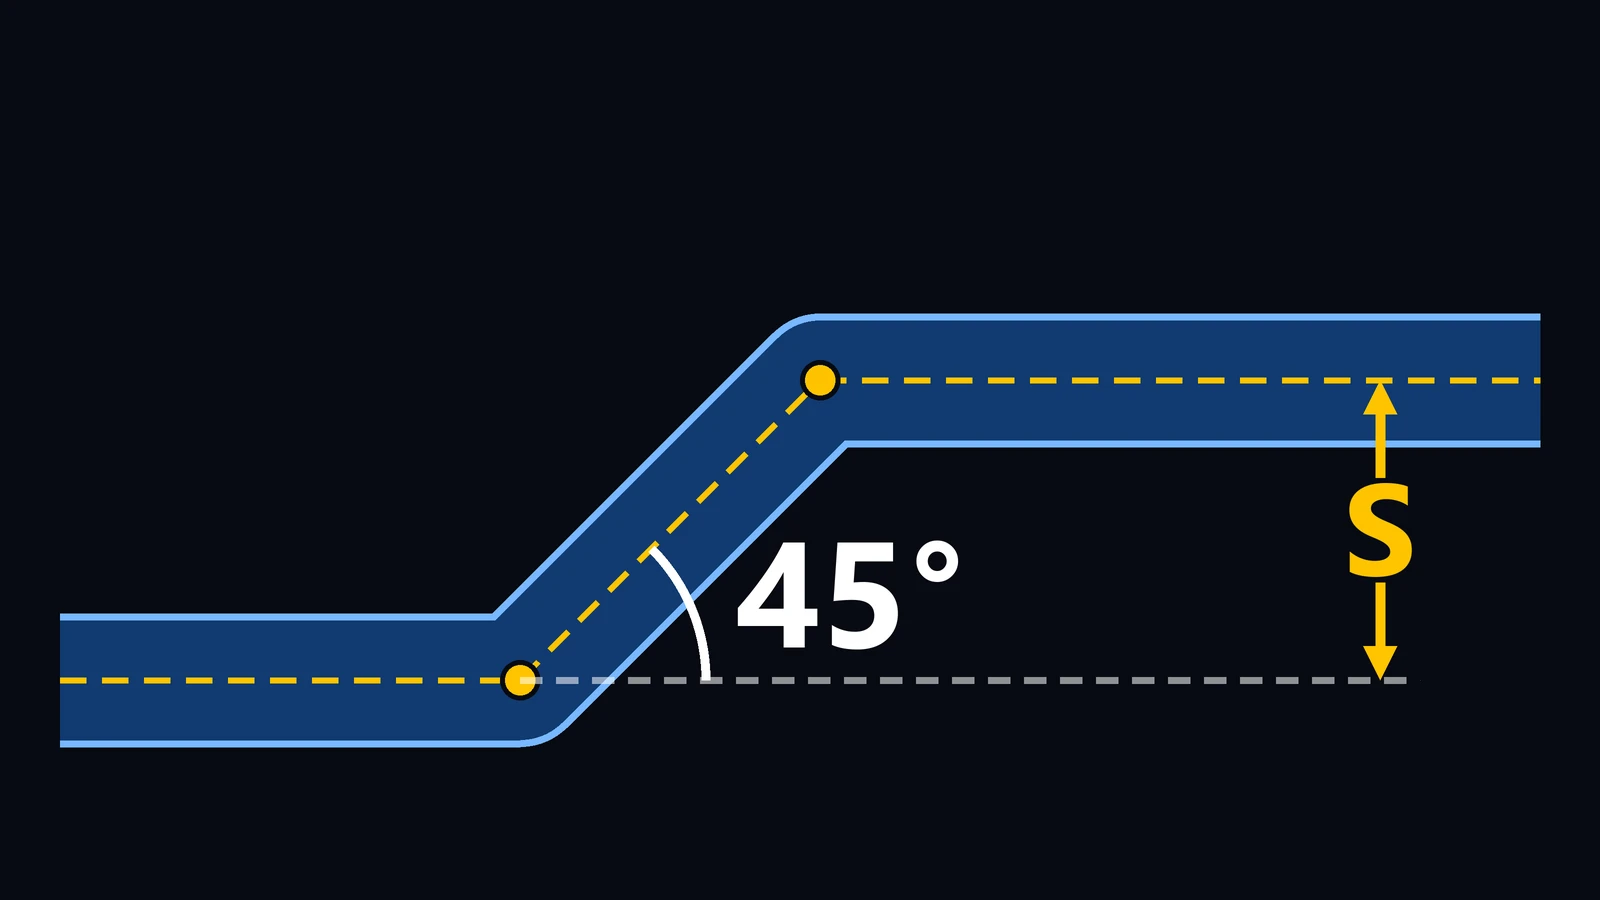
El desplazamiento de tubería a 45° (también llamado desvío) lleva la línea de un eje a otro, paralelo al primero, con dos codos de 45° unidos por un tubo inclinado. Lo que el tubero necesita saber es cuánto mide ese tubo inclinado y cuánto cortar, descontando los codos. El cálculo es corto y siempre el mismo: un factor de 1,41421 y el avance del codo de la tabla.
En este artículo trabajamos con el caso más habitual:
dos tramos de tubo paralelos, con los ejes separados una distancia S (el desplazamiento);
dos codos de 45° iguales, de radio largo, para soldar a tope, unidos por un tubo inclinado;
medidas tomadas entre ejes, de centro a centro;
medidas en milímetros.
La regla del desplazamiento de tubería a 45°
Llamamos S al desplazamiento (la distancia entre los ejes de los dos tramos paralelos) y L a la longitud del tramo inclinado, medida de centro de codo a centro de codo. El centro del codo es el punto donde se cortan los ejes de los tubos que une.
El tramo inclinado (a veces llamado recorrido), el desplazamiento S y la proyección del tramo inclinado en el sentido de los tubos paralelos forman un triángulo rectángulo con un ángulo de 45°. Por eso los dos catetos son iguales: la proyección también vale S. La hipotenusa es L = S ÷ sen 45° = S × 1,41421, porque sen 45° = 0,70711.
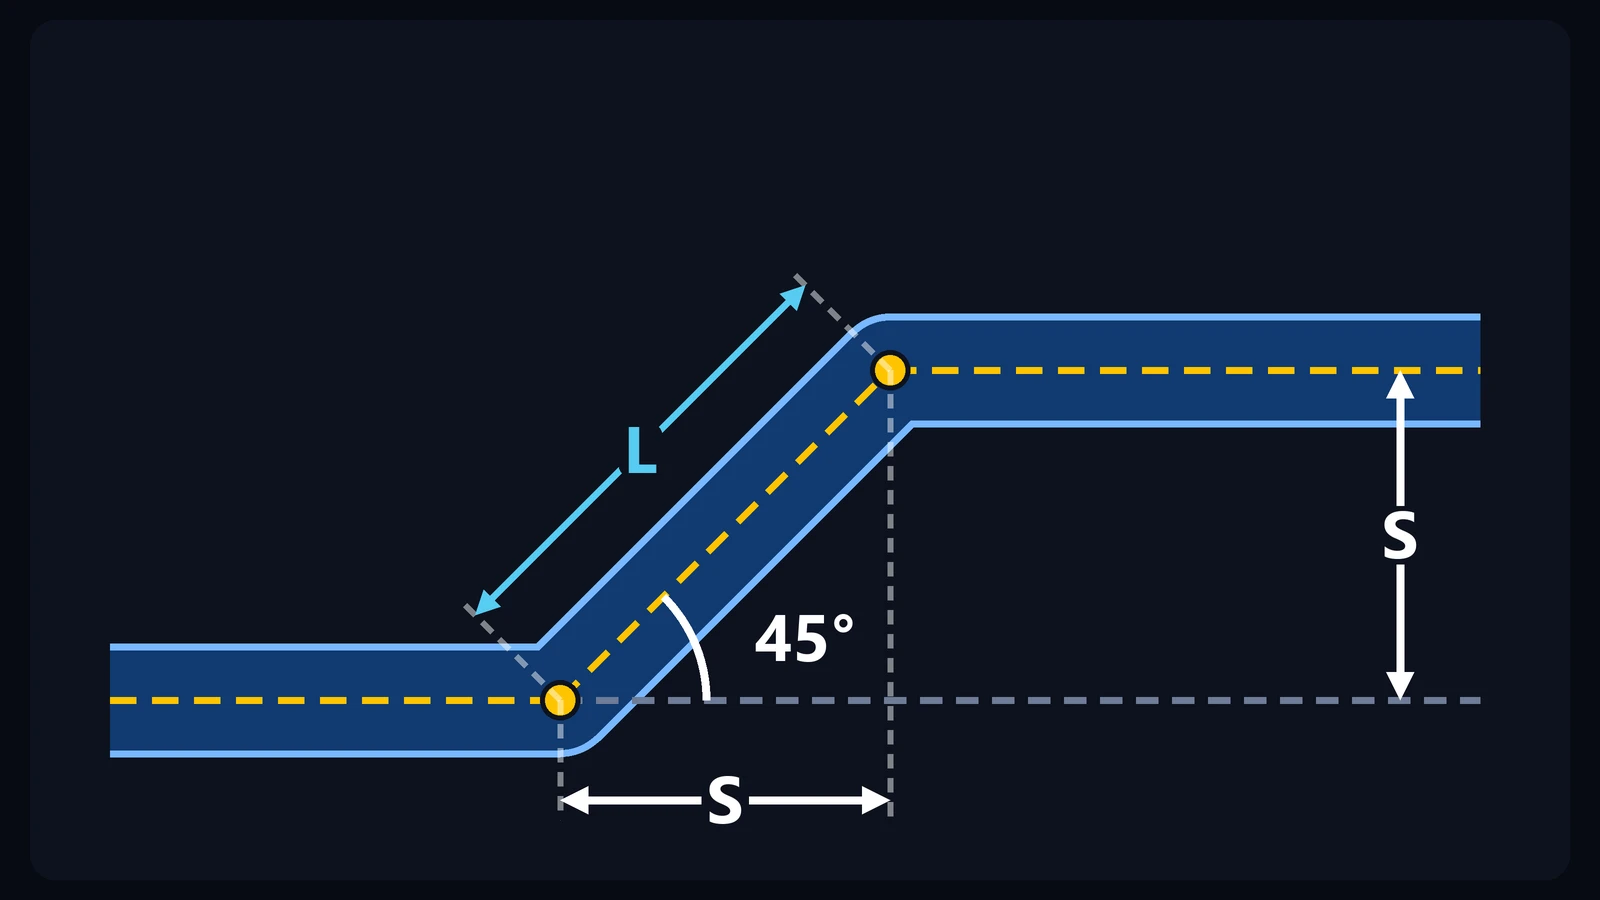
Figura 1: El desplazamiento del ejemplo: S es el desplazamiento entre los ejes (vertical), la proyección también vale S (horizontal) y L es el tramo inclinado, de centro de codo a centro de codo (los puntos amarillos). El diámetro del tubo está exagerado en el dibujo.
Del centro a centro al corte del tubo
El tubo inclinado no mide L: los dos codos ocupan parte de esa longitud. Cada codo de 45° tiene un avance C, la distancia del centro del codo a su extremo (la cara donde se apoya el tubo). El tubo entre los extremos de los codos mide L − 2C.
El avance sale de la tabla del fabricante, que sigue la ASME B16.9. Por geometría, C = R × tg 22,5° = 0,41421 × R, con R el radio de curvatura del codo (en radio largo, R = 1,5 × el NPS (tamaño nominal de tubería, en pulgadas) × 25,4 mm). Para el codo de 4", R = 1,5 × 4 × 25,4 = 152,4 mm y 0,41421 × 152,4 = 63,13 mm; la tabla da 63,5 mm (2,5 pulg). Usa siempre el valor del fabricante.
En las soldaduras a tope, el tubo se corta además más corto por la separación en la raíz (g) de cada soldadura: corte = L − 2C − 2g.
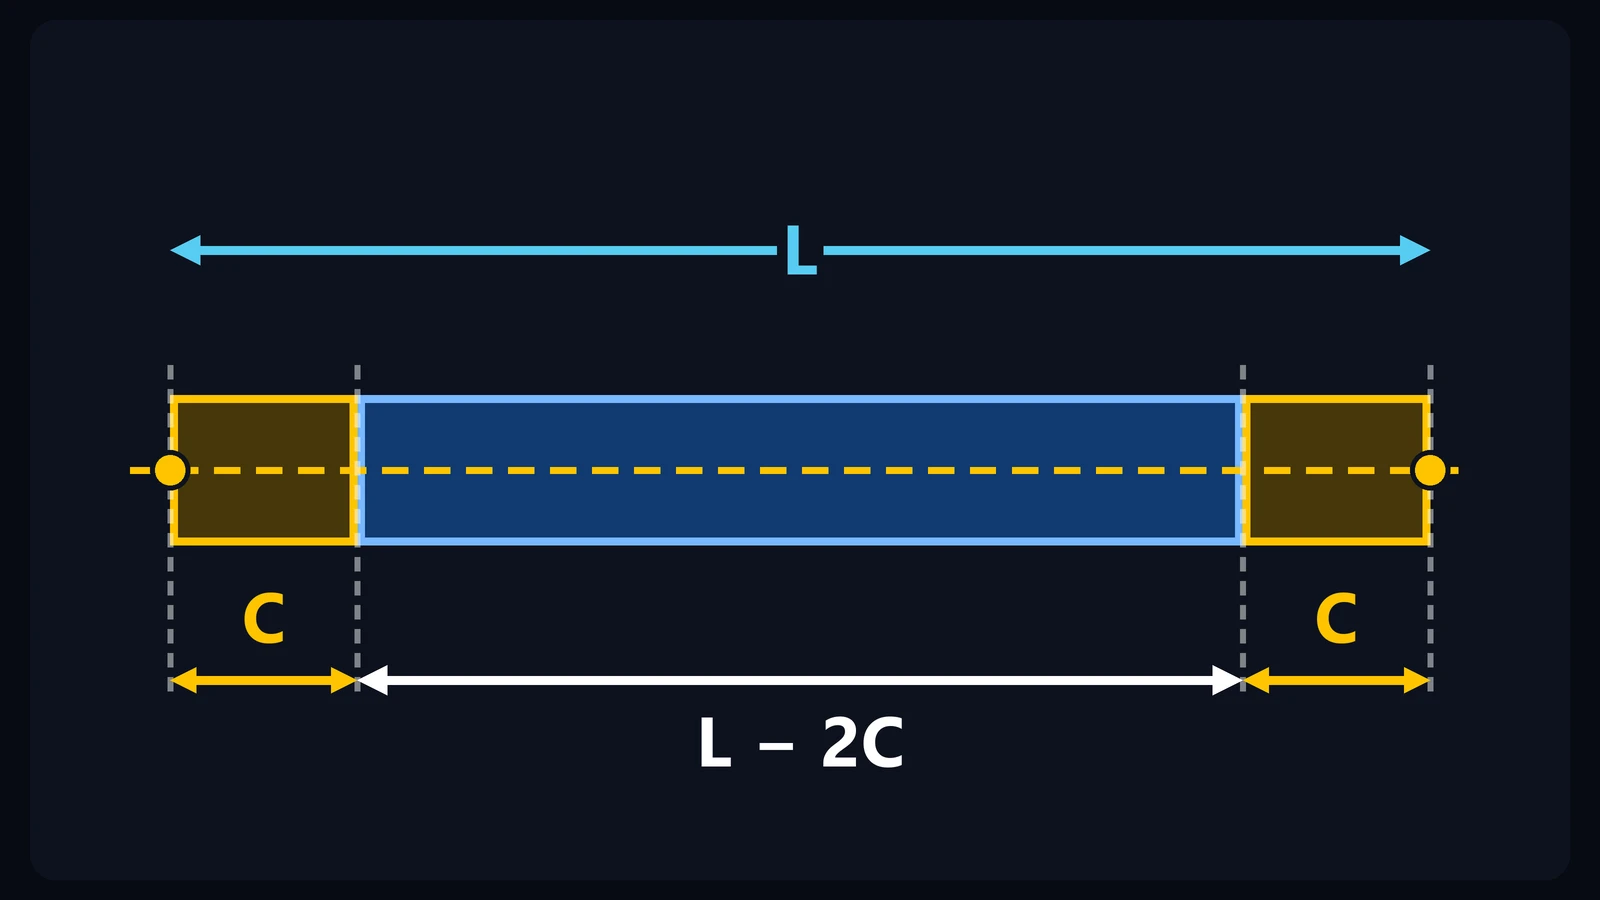
Figura 2: El tramo inclinado estirado en horizontal: L es la longitud de centro a centro, C es el avance de cada codo (del centro del codo a su extremo, en amarillo) y el tubo entre los codos mide L − 2C (en azul). La proporción C ÷ L es la del ejemplo; la separación en la raíz no está dibujada.
Ejemplo: desplazamiento de 300 mm en tubo de 4"
desplazamiento: S = 300 mm; la proyección también es de 300 mm;
tramo inclinado, de centro a centro: 300 × 1,41421 = 424,26 mm;
avance de los dos codos: 2 × 63,5 = 127 mm;
tubo entre los extremos de los codos: 424,26 − 127 = 297,26 mm;
con una separación en la raíz de 2 mm en cada soldadura: 2 × 2 = 4 mm;
tubo a cortar: 297,26 − 4 = 293,26 mm.
Desplazamiento combinado: altura y desplazamiento horizontal a la vez
Cuando el desplazamiento (también llamado desvío combinado o rolling offset) sube y se mueve de lado a la vez, el desplazamiento verdadero S es la diagonal entre la altura (H) y el desplazamiento horizontal (B), medidos entre ejes: S = √(H² + B²). Después, todo sigue igual: L = S × 1,41421.
Ejemplo: altura de 300 mm y desplazamiento horizontal de 400 mm
300 × 300 = 90 000 y 400 × 400 = 160 000; 90 000 + 160 000 = 250 000;
desplazamiento verdadero: √250 000 = 500 mm;
tramo inclinado, de centro a centro: 500 × 1,41421 = 707,11 mm;
entre los extremos de los codos de 4": 707,11 − 127 = 580,11 mm;
tubo a cortar, con 2 × 2 = 4 mm de separación en la raíz: 580,11 − 4 = 576,11 mm.
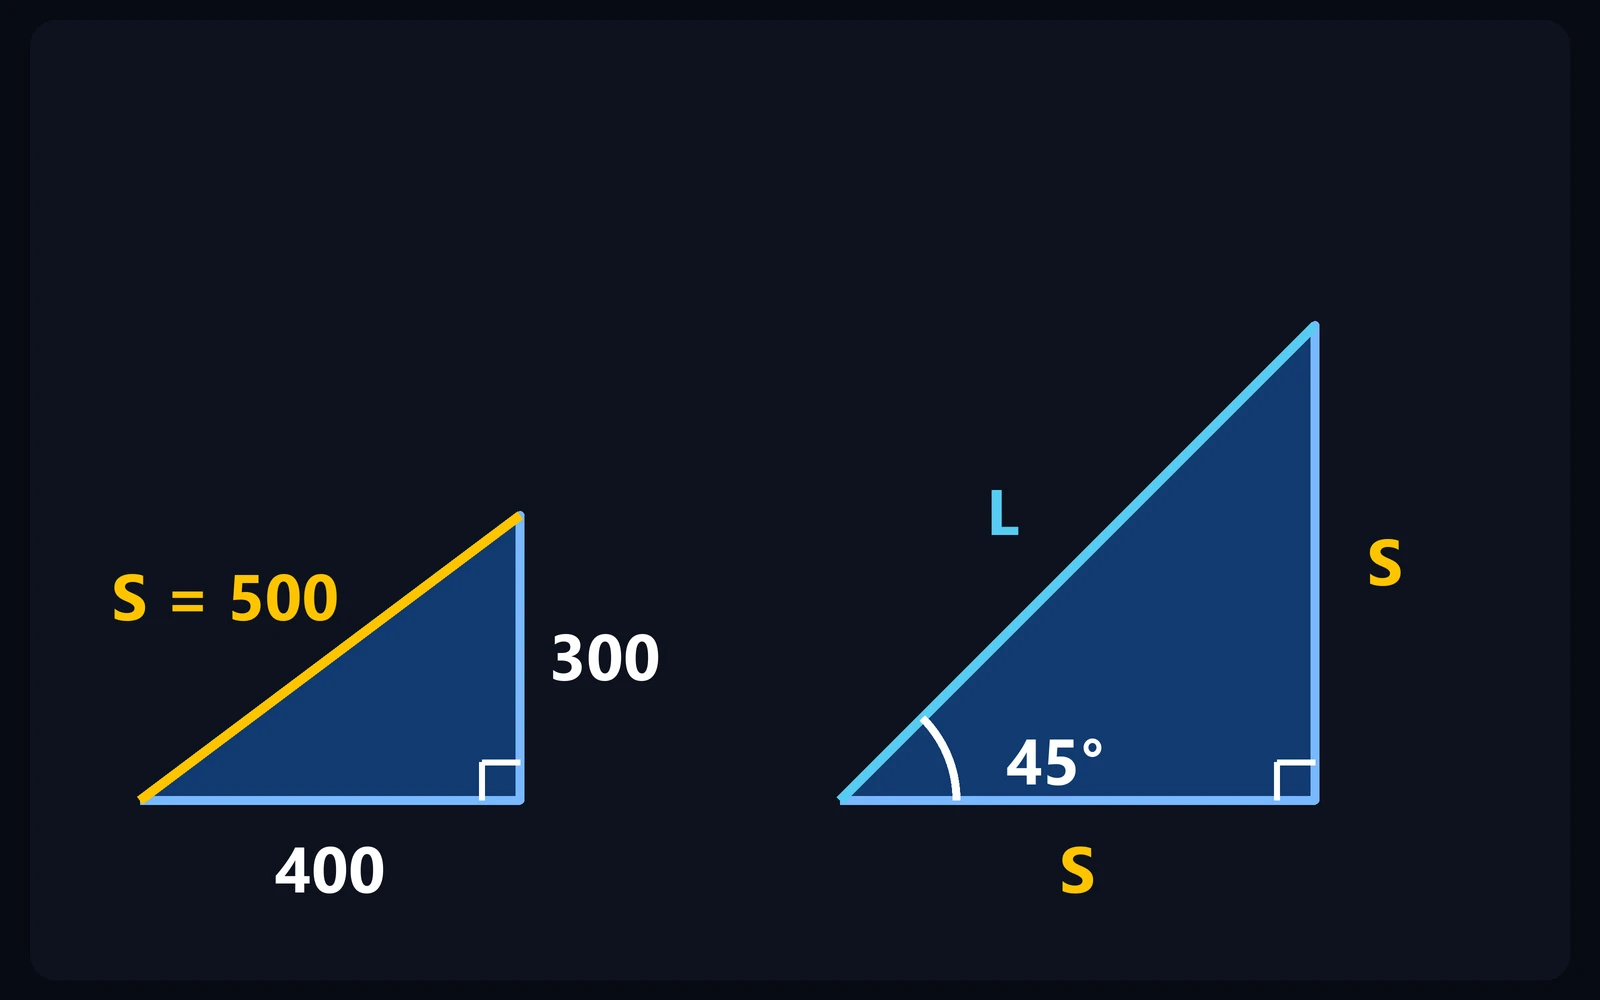
Figura 3: A la izquierda, la altura (300) y el desplazamiento horizontal (400) del ejemplo dan el desplazamiento verdadero S = 500, la diagonal. A la derecha, con S en los dos catetos y el ángulo de 45°, la hipotenusa es el tramo inclinado L = S × 1,41421. Medidas en milímetros, a escala.
Los dos codos quedan en el mismo plano, y ese plano se gira alrededor del eje del tubo un ángulo θ respecto a la horizontal, con tg θ = H ÷ B (en el ejemplo, 36,87°). Todo ocurre en ese plano: la línea sale del tramo de partida y, tras el segundo codo, vuelve a quedar paralela a él.
Lleva TraceClub en el bolsillo
Trazados, cálculos y manuales técnicos de calderería en la palma de la mano — rápido, preciso y siempre contigo en el taller o en el campo.
- Disponible para iOS y Android
- Funciona sin conexión
- PT · EN · ES
Tabla del desplazamiento a 45°: tramo inclinado y corte
Para codos de 45° de radio largo de 4" (avance de 63,5 mm) y separación en la raíz de 2 mm:
Desplazamiento S (mm) | Tramo inclinado L (mm) | Tubo a cortar (mm) |
|---|---|---|
100 | 141,42 | 10,42 |
150 | 212,13 | 81,13 |
200 | 282,84 | 151,84 |
250 | 353,55 | 222,55 |
300 | 424,26 | 293,26 |
400 | 565,69 | 434,69 |
500 | 707,11 | 576,11 |
600 | 848,53 | 717,53 |
El tubo a cortar es L − 127 − 4. Para otro tubo u otro codo, cambia el avance. L está calculado con √2 exacto; con 1,41421 la diferencia es de hasta 0,01 mm. Con S menor que 92,63 mm (131 ÷ 1,41421), no queda tubo entre los codos.
¿Y si los codos no son de 45°?
Para un ángulo α, L = S ÷ sen α, la proyección es S ÷ tg α y el avance, por geometría, es R × tg(α ÷ 2). Con el codo de 4" de radio largo (R = 152,4 mm):
α (grados) | L ÷ S | Proyección ÷ S | C = R × tg(α ÷ 2) (mm) |
|---|---|---|---|
22,5 | 2,61313 | 2,41421 | 30,31 |
30 | 2,00000 | 1,73205 | 40,84 |
45 | 1,41421 | 1,00000 | 63,13 |
60 | 1,15470 | 0,57735 | 87,99 |
Solo a 45° la proyección es igual al desplazamiento, lo que simplifica la cuenta.
Paso a paso: cómo calcular el desplazamiento de tubería a 45°
Mide el desplazamiento S entre los ejes de los dos tramos paralelos. Si es combinado, mide la altura H y el desplazamiento horizontal B y calcula S = √(H² + B²).
Calcula el tramo inclinado, de centro a centro: L = S × 1,41421.
Toma de la tabla del fabricante el avance C del codo de 45° (radio largo, soldar a tope, tu NPS).
Calcula el tubo entre los extremos de los codos: L − 2C.
Descuenta la separación en la raíz de cada soldadura: corte = L − 2C − 2g.
Marca la longitud en el tubo con una línea a 90° del eje, y corta.
Bisela los extremos y monta en orden: tramo de partida, codo, tubo inclinado, codo, tramo de llegada.
Comprueba el resultado: la distancia entre los ejes tiene que dar S, y los dos tramos rectos tienen que quedar paralelos.
Errores habituales en el desplazamiento de tubería a 45°
1. Cortar el tubo a la longitud de centro a centro
Cortar L en lugar de L − 2C − 2g deja el tubo 127 + 4 = 131 mm demasiado largo en el ejemplo, y el desplazamiento sale mayor que el pedido.
2. Medir el desplazamiento por las paredes y no por los ejes
S se mide entre ejes. Midiendo entre las paredes exteriores más alejadas en dos tubos de 114,3 mm de diámetro exterior, la distancia da 414,3 mm, y 414,3 − 114,3 = 300 mm es el desplazamiento.
3. Multiplicar por 0,70711 en lugar de 1,41421
El factor 0,70711 sirve para el camino de vuelta (S = L × 0,70711). Para hallar L a partir de S, 300 × 0,70711 = 212,13 mm es la mitad del valor correcto.
4. Olvidar la separación en la raíz
Con 2 mm en cada soldadura, son 4 mm. En desplazamientos sucesivos, ese error se suma.
5. Sumar la altura y el desplazamiento horizontal
En el desplazamiento combinado, 300 + 400 = 700 mm no es el desplazamiento: lo correcto es la diagonal, 500 mm. Con 700, L saldría 700 × 1,41421 = 989,95 mm, 989,95 − 707,11 = 282,84 mm de más.
Preguntas frecuentes sobre el desplazamiento de tubería a 45°
¿Cuál es el factor del desplazamiento a 45°?
El factor es 1,41421: el tramo inclinado, de centro a centro, es el desplazamiento por 1,41421, y la proyección es igual al desplazamiento.
¿Puedo usar 1,414 en lugar de 1,41421?
En la práctica, sí. Con S = 500 mm, 500 × 1,414 = 707,00 mm frente a 707,11 mm: 707,11 − 707,00 = 0,11 mm de diferencia. Para tubos grandes o muchos desplazamientos seguidos, usa el factor completo.
¿Dónde encuentro el avance del codo?
En la tabla del fabricante, que sigue la ASME B16.9. En los codos de 45° de radio largo, el NPS 4 tiene 2,5 pulg (63,5 mm), el NPS 6 tiene 3,75 pulg (95,25 mm) y el NPS 8 tiene 5 pulg (127 mm). Las tablas en milímetros pueden traer 64 mm para el NPS 4, redondeado.
¿Existe un codo de 45° de radio corto?
En las series ASME B16.9 y B16.28, no: el radio corto existe solo en los codos de 90° y 180°, y el codo de 45° es de radio largo, el de este artículo. Si tu codo tiene otro radio R, la geometría da C = 0,41421 × R, pero pide el avance al fabricante.
¿Se puede calcular el desplazamiento sin la tabla del codo?
Sí, por geometría: C = 0,41421 × R. Pero la tabla del fabricante manda: en el codo de 4" de radio largo, la geometría da 63,13 mm y la tabla, 63,5 mm, 0,37 mm más por codo.
Véase también
Resumen
Desplazamiento de tubería a 45°: L = S × 1,41421 (de centro a centro) y proyección igual a S; tubo a cortar = L − 2C − 2g, con C de la tabla del fabricante y g la separación en la raíz. En el desplazamiento combinado, S = √(H² + B²).
Importante
Los valores de este artículo son de codos de 45° de radio largo, para soldar a tope, con el avance de la tabla ASME B16.9. Comprueba siempre el avance del codo y la separación en la raíz en el catálogo del fabricante y en el procedimiento de soldadura de tu obra antes de cortar. El artículo no sustituye al proyecto, a la norma ni al procedimiento de montaje de tu lugar de trabajo.
Lleva TraceClub en el bolsillo
Trazados, cálculos y manuales técnicos de calderería en la palma de la mano — rápido, preciso y siempre contigo en el taller o en el campo.
- Disponible para iOS y Android
- Funciona sin conexión
- PT · EN · ES